

Ако някога сте държали идеално гладка, детайлна пластмасова част за прототип или производство в малък обем и сте се чудили как е направена, вероятно сте се сблъскали с вакуумно леене. Като доставчик на вакуумно леене, един от най-честите въпроси, които чувам от дизайнери, инженери и разработчици на продукти, е следният:Може ли вакуумното леене наистина да произвежда части с гладка повърхност?Краткият отговор е да, но цялата история е малко по-нюансирана, свързана с избора на материал, подготовката на формата, контрола на процеса и нивото на завършеност, от което се нуждаете. Днес ще разбера как точно работи това, кои фактори влияят върху гладкостта на повърхността и как нашият екип доставя последователни, ултра-гладки части за клиенти от различни индустрии.
Първо, нека обосновем това какво всъщност представлява вакуумното леене за всеки, който може да е нов в процеса. За разлика от леенето под налягане, което използва високо налягане, за да накара разтопената пластмаса в твърда стоманена форма, вакуумното леене работи чрез изливане на течен материал в гъвкава силиконова форма (научете повече за самата форма тук:Силиконова форма за вакуумно леене). Целият процес се извършва в запечатана вакуумна камера, която премахва въздушните мехурчета, които иначе биха оставили дефекти по повърхността на детайла. Този щадящ подход с ниско налягане е причината вакуумното леене да е толкова популярно за серии с малък обем, прототипи и части със сложни детайли, но също така е и ключът към постигането на това гладко, безупречно покритие.
Сега, защо толкова много хора се съмняват, че вакуумното леене може да произвежда гладки части? Най-големият мит произтича от сравняването му директно с леене под налягане с големи обеми, където стоманените форми са полирани до огледални покрития и работят при екстремни налягания. Докато леенето под налягане се отличава с големи обеми, силата на вакуумното леене се крие в неговата гъвкавост и способност да възпроизвежда фини детайли от главен шаблон – детайли, които директно се превръщат в гладкост на повърхността. Нека навлезем в основните фактори, които определят колко гладка ще бъде крайната вакуумно отлята част.
Първият (и най-въздействащ) фактор е изборът на материал. Вакуумното леене използва полиуретан като основен материал и не всички полиуретани са еднакви, когато става въпрос за гладкост на повърхността. Има твърди полиуретани за пластмасови части, гъвкави полиуретани за подобни на каучук компоненти и дори степени, пригодени за UV устойчивост, устойчивост на топлина или контакт с храни. За ултра-гладки покрития често избираме полиуретани с висока чистота и нисък вискозитет - те се вливат равномерно във всяка цепнатина на силиконовата форма, без да оставят ивици, мехурчета или неравна текстура. За клиенти, които се нуждаят от гъвкави, гладки части, ние предлагаме и меки и твърди силикони с персонализирани твърдометри, които предотвратяват разтягане или разкъсване по време на изваждане. Можете да разгледате нашата пълна гама от опции за материали, включително както полиуретанови, така и силиконови части, тук:Полиуретаново вакуумно леене.
Друг критичен момент е качеството и подготовката на формата. Силиконовата форма, използвана при вакуумно леене, е директна реплика на основния 3D-отпечатан или CNC машинен модел. Ако главният шаблон има гладка, полирана повърхност, силиконовата форма също ще бъде – и тази гладкост се прехвърля директно върху отлятата част. Нашият екип инвестира значително време в подготовката на матрицата: след създаването на силиконовата форма, ние почистваме старателно всяка кухина, нанасяме равномерно освобождаващ агент и я проверяваме за всякакви малки несъвършенства (като микроразкъсвания или остатъци), които биха могли да повредят частта. За клиенти, които се нуждаят от специфични покрития, ние можем да полираме основния шаблон до желана стойност Ra (мярка за грапавост на повърхността) преди създаването на матрицата, която се превежда безпроблемно в крайната част. Например, главен образец с Ra от 0,1 микрометра ще произведе част практически без видима текстура.
Контролите на процеса във вакуумната камера са еднакво важни за плавността. Дори с подходящия материал и форма, малки въздушни мехурчета могат да се задържат в течния полиуретан или силикон по време на изливането. Ето защо целият процес на леене се извършва под пълен вакуум (обикновено 29,5 инча живачен стълб или повече), за да се извади и последният балон. Ние също контролираме внимателно скоростта на изливане - твърде бързо и материалът може да пръска или да улови въздух; твърде бавно и може да започне да се втвърдява неравномерно. За части с големи, плоски повърхности (като вътрешни панели на автомобили или електронни корпуси) използваме двустепенен вакуумен цикъл: груб вакуум за отстраняване на насипния въздух, след това фин вакуум за елиминиране на микромехурчета, които биха оставили дупки по повърхността. Това внимание към детайла означава, че нашите отлети части често излизат от формата готови за употреба, без да е необходима последваща обработка за гладкост.
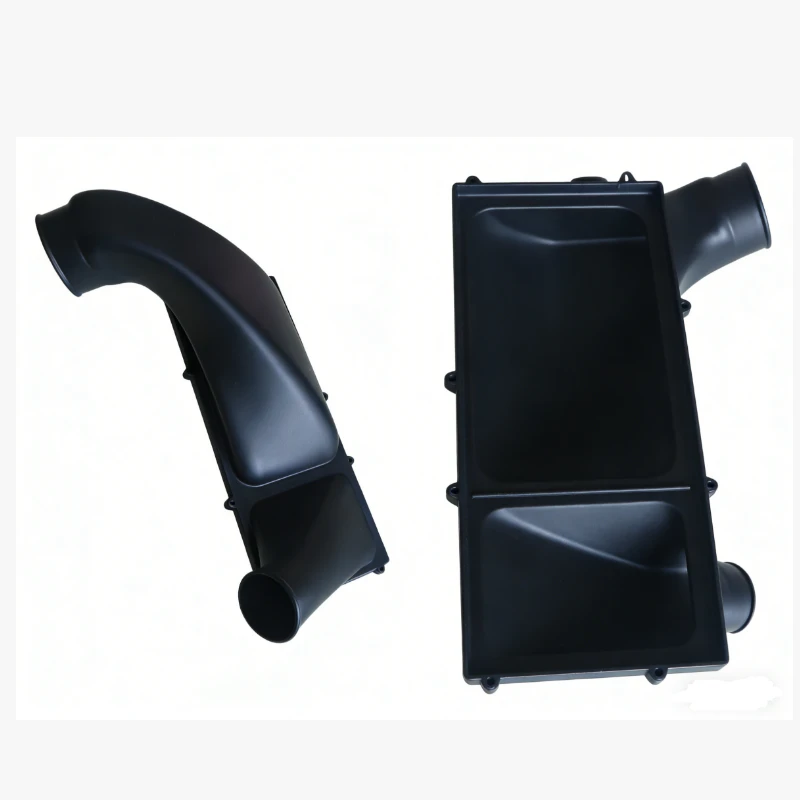

Разбира се, гладкостта на повърхността не е универсална. Някои проекти изискват матово или текстурирано покритие, докато други се нуждаят от огледален гланц. Например, кутия за потребителска електроника може да се нуждае от лъскава, устойчива на надраскване повърхност, докато мека гумена шайба (разгледайте нашите опции тук:Меки гумени шайби) се нуждае от леко матово, неплъзгащо се покритие, което все още е достатъчно гладко, за да се запечата правилно. Вакуумното леене се адаптира лесно към тези нужди, тъй като текстурата на силиконовата форма и изборът на материал могат да бъдат коригирани. Ако клиентът се нуждае от специална текстура, ние можем да създадем основен модел с тази текстура (като кожено зърно или меко усещане) и да го възпроизведем безупречно във вакуумно леене - нещо, което би изисквало скъпи персонализирани инструменти за леене под налягане.
Един въпрос, който получаваме често: как е качеството на повърхността на вакуумното леене в сравнение с други методи за създаване на прототипи? Нека бъдем честни – за ултра-големи обеми на производство, леенето под налягане все още е златният стандарт за перфектно покритие на повърхността. Но за серии с малък обем (1 до 1000 части) и прототипи, вакуумното леене осигурява гладкост на повърхността, която е неразличима от частите, формовани под налягане за повечето приложения. Всъщност много от нашите клиенти използват вакуумно ляти части за функционално тестване, клиентски прегледи и дори продажби на малки партиди, тъй като покритието е толкова последователно. Например, наш клиент на медицинско устройство наскоро използва вакуумно ляти полиуретанови корпуси за нов преносим диагностичен инструмент – те се нуждаеха от гладка, лесна за почистване повърхност, която да съответства на външния вид на крайната производствена част, и вакуумното леене им позволи да създадат 50 тестови единици на част от цената на инструментите за леене под налягане.
Друг пример идва от автомобилната индустрия, където дизайнерите използват вакуумно ляти прототипи от силиконов каучук за компоненти на вътрешната облицовка. Тези части трябва да са меки на допир, да имат равномерна, гладка повърхност и да бъдат тествани за издръжливост, преди да се ангажирате с инструменти с голям обем. Нашите прототипи от силиконов каучук (научете повече тук:Прототип от силиконова гума) отговарят на всички тези изисквания – те са устойчиви на разтягане, нямат повърхностни дефекти и могат да бъдат оцветени, за да съответстват на точните нюанси на Pantone, което ги прави идеални за валидиране на дизайна и пазарно тестване.
Сега нека поговорим за ограниченията, за да не си тръгнете от тук с нереалистични очаквания. Вакуумното леене не може да възпроизведе абсолютните ултра-гладки покрития, които получавате със силно полирани стоманени шприцформи – помислете за части с огледално покритие за първокласни потребителски стоки или оптични компоненти, където се изискват стойности на Ra под 0,05 микрометра. За тези приложения обикновено препоръчваме стъпка на вторично полиране след отливане, което е просто и рентабилно, тъй като вакуумно отлятите части са лесни за работа. Също така, много големи части (с размер над 1 метър) понякога могат да имат незначителни вариации на повърхността, ако материалът се втвърдява неравномерно, но за повечето стандартни прототипи и производствени части (под 50 см) това рядко е проблем с подходящ контрол на процеса.
Като доставчик на вакуумно леене, нашата цел не е просто да произвеждаме части – това е да доставяме части, които отговарят на вашите точни спецификации, включително гладкост на повърхността. През последните 15 години усъвършенствахме нашия процес, за да гарантираме постоянни резултати: от използването на медицински силикони и полиуретани с ниско съдържание на летливи органични съединения до инвестиране във високопрецизни CNC машини за основни модели и специални камери за вакуумно леене за големи тиражи. Ние също така работим в тясно сътрудничество с всеки клиент по време на фазата на проектиране, за да препоръчаме правилния материал, матрица и процес, за да получат финала, от който се нуждаят. Независимо дали имате нужда от единичен прототип на част за тестване или 500 идентични единици за малко стартиране, ние можем да произведем части с гладка, безупречна повърхност, която отговаря на изискванията на вашия проект.
Ако сте готови да проучите как вакуумното леене може да работи за вашия проект или имате още въпроси относно повърхностните покрития, материалите или създаването на матрици, свържете се с нас. Нашият екип е тук, за да ви помогне да намерите най-доброто решение за вашите нужди, независимо от размера на вашето бягане.
Референции
- Rosato, D. V. & Rosato, M. G. (2000).Наръчник за леене под налягане(3-то издание). Kluwer Academic Publishers.
- Харпър, Калифорния (2002).Наръчник за пластмаси, еластомери и композити(4-то издание). Макгроу-Хил.
- Международна организация по стандартизация. (2017). ISO 4287: Геометрични продуктови спецификации (GPS) – Повърхностна текстура: Профилни термини, дефиниции и параметри на повърхностната текстура. ISO.
- Кембъл, М. (2019).Създаване на прототипи за продуктов дизайн: Практическо ръководство. Издателство Лорънс Кинг.